|
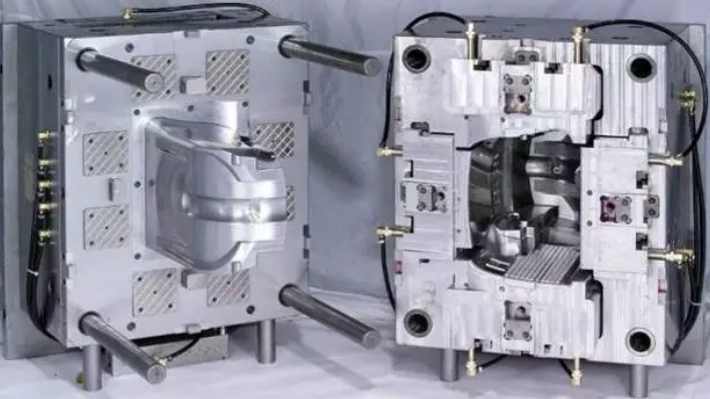
模具爆裂原因与防范「山东万容模具厂」模具爆裂原因分析: 1.模具材料不太好在后续生产加工中易于碎裂 2.热处理:淬火回火加工工艺不科学发生形变 3.模具研磨平整度不足,发生挠曲形变 4.设计加工工艺:模具抗压强度不足,刀口间隔太近,模具设计不科学,模板块数不足无垫板垫脚 5.线割处理方式不正确:拉线线割,空隙不符,没作清角 6.冲床机器设备的选用:冲床吨位,冲裁力不足,调模下得太深 7.脱料不顺:生产制造前无退磁处置,无退料梢;生产制造中有断针断弹簧等卡料 8.落料不顺:组装模时无漏屎,或滚堵屎,垫脚堵屎 9.生产制造意识:叠片冲压,位置定位不落实到位,没应用吹气枪,模板有裂痕仍重新生产制造
模具爆裂怎样预防: 1冲压设备 冲压设备(如压力机)的精密度与刚度对冲压模具使用寿命的不良影响极其重要。冲压设备的高精度、刚度好,冲压模具使用寿命大幅提升。特别是在足小空隙或无空隙冲压模具、硬质合金冲压模具及高精密冲压模具务必挑选高精度、刚度好的压力机,要不然,将会降低模具使用寿命,情况严重还会损坏棋具。 2模具设计 (1)模具的导向性机构精密度。为提升模具使用寿命,务必依据工艺流程性质和零部件精密度等规定,合理挑选导向性方式和确认导向性机构的精密度。 (2)模具(凸、凹模)刃口几何参数。凸、凹模的形状、配合空隙和圆角半径不但对冲压件成型有非常大的不良影响,并且对模具的破损及使用寿命也不良影响非常大。精密度规定较高的,宜选较小的空隙值;相反则可适度扩大空隙,以提升模具使用寿命。 3冲压工艺 (1)冲压零部件的原料。 ①尽量选用冲压工艺性强的原料,以降低冲压形变力;②冲压前应严谨检查原料的牌号、厚度及表面质量等,并将原料擦洗干净,有必要时应消除表面氧化物和锈迹;③依据冲压工艺流程和原料种类,有必要时可安排软化处置和表面处理,及其挑选合适的润滑剂和润滑工艺流程。 (2)排样与搭边。 不科学的往复送料排样法及其过小的搭边值通常会导致模具急剧破损或凸、凹模啃伤。务必依据零部件的生产加工批量、质量规定和模具配合空隙,合理挑选排样方法和搭边值,以提升模具使用寿命。 |